O que é o brunimento de cilindros?
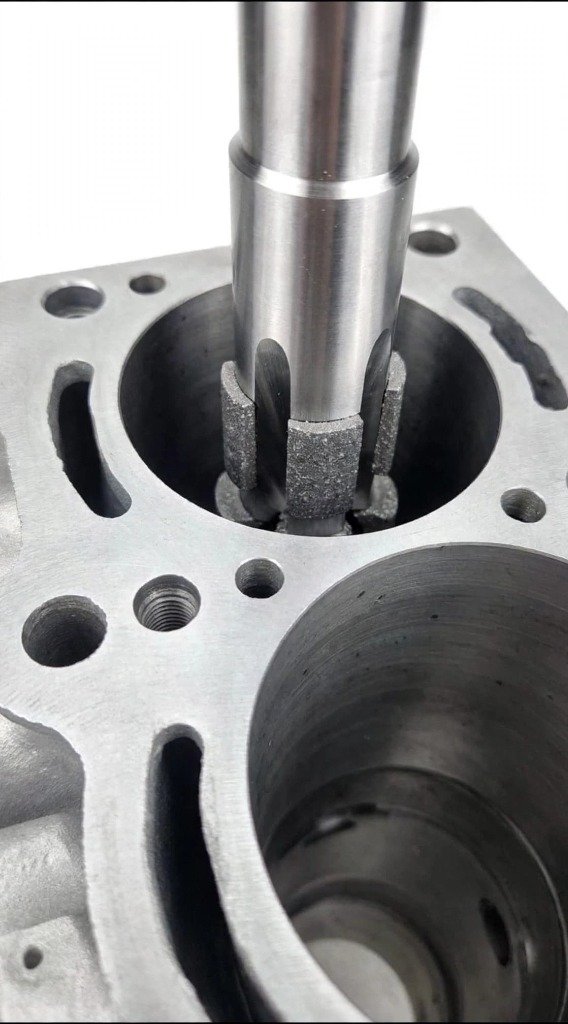
O brunimento (ou honing, em inglês) é a operação de acabamento superficial das paredes internas dos cilindros do bloco do motor. Diferente do mandrilhamento, que remove material para corrigir o diâmetro, o brunimento trabalha nos últimos microns da superfície para criar um padrão específico de microrranhuras cruzadas.
Esse padrão, chamado de crosshatch, cumpre uma função essencial: reter o filme de óóleo lubrificante nas paredes do cilindro para garantir a lubrificação contínua dos anéis de pistão durante os ciclos de compressão e expansão.
A importância do padrão crosshatch
O crosshatch é o conjunto de ranhuras cruzadas produzido pela pedra abrasiva da brunideira aço subir e descer não interior do cilindro enquanto gira. O ângulo de cruzamento ideal é de 45 a 60 (23 a 30 de cada lado em relação é horizontal).
- ângulo muito fechado (< 30é): retenção de óóleo insuficiente, desgaste precoce dos anéis
- ângulo muito aberto (> 70é): excesso de retenção de óóleo, consumo elevado e formação de carvêo
- ângulo correto (45ção60é): assentamento ideal dos anéis em 500 a 1.000 km
A geometria do crosshatch não é apenas estática. Ela define a velocidade de assentamento dos anéis novos e a quantidade de óóleo retida a longo prazo após o assentamento completo.
Parâmetros técnicos de rugosidade: Ra e Rz
A norma de usinagem avalia a rugosidade superficial de cilindros com dois parâmetros principais:
| Parâmetro | Definição | Faixa Ideal para Cilindros |
|---|---|---|
| Ra (Rugosidade Média) | Desvio médio aritmético do perfil | 0,8 a 1,6 ím |
| Rz (Rugosidade Máx.) | Altura máxima do perfil em 5 bases | 4 a 10 ím |
Superfícies muito lisas (Ra < 0,4ím) não permitem a retenção do filme de óóleo. Superfícies muito ásperas (Ra > 2,5ím) causam desgaste abrasivo excessivo dos anéis não curto prazo.
Erros comuns não brunimento que comprometem o motor
1. Brunimento sem mandrilhamento prévio
O brunimento deve ser a etapa de acabamento após o mandrilhamento (que corrigi o diâmetro e a circularidade). Brunir um cilindro ovalizado apenas cria um crosshatch sobre uma superfície geometricamente incorreta.
2. Pedra abrasiva inadequada para o material
Blocos de ferro fundido (mais comuns em motores antigos e Diesel) requerem grãos abrasivos diferentes dos blocos de alumínio com camisas de aão endurecido usados em motores modernos. O grão errado compromete o perfil do crosshatch.
3. Lavagem incompleta após o brunimento
As partículas abrasivas que ficam nas microrranhuras após o brunimento devem ser removidas com escova e detergente específico. Falha nessa etapa gera contaminação do óóleo do motor com abrasivos metálicos nos primeiros quilímetros.
Quando o brunimento de cilindros é necessário?
- Sempre após o mandrilhamento para pistões oversized
- Na troca de anéis de pistão com cilindros ainda dentro da medida
- Quando há risco superficial leve que não exigiu mandrilhamento
- Apàs o encamisamento de um cilindro
- Quando o bloco foi submetido a limpeza por jateamento