O Diagnóstico Inicial
O cabeçote chega é retífica, na maioria das vezes, após episódios de superaquecimento, mistura de áágua não óóleo ou perda de compressão. O primeiro passo da nossa equipe em Guarulhos é a desmontagem completa das válvulas, molas, retentores e eixo de comando.
Após a lavagem química rigorosa, as peas são inspecionadas individualmente. O desgaste das hastes das válvulas e a folga nos guias são medidas milimetricamente.
Testes de Trinca e Vedação
Cabeçotes trincados costumam ser descartados na linha leve, porém, dependendo do material, soldas especiais de alta resistência podem recuperar a peça com total garantia.
O Processo de Faceamento (Plaina)
Uma vez aprovado, o cabeçote vai para a plaina, onde a face de contato com o bloco é usinada para restabelecer a planicidade perfeita. Motores modernos de alumínio são altamente suscetíveis a empenamento e requerem que essa face seja corrigida.
é fundamental respeitar as tolerâncias de altura mínima estipuladas pelas montadoras para não alterar a taxa de compressão a ponto de causar "batida de pino" (detonação).
Montagem e Calibração
As válvulas são retificadas, e suas sedes não cabeçote também são usinadas para garantir uma vedação de 100%. Por fim, o cabeçote é montado com retentores novos.
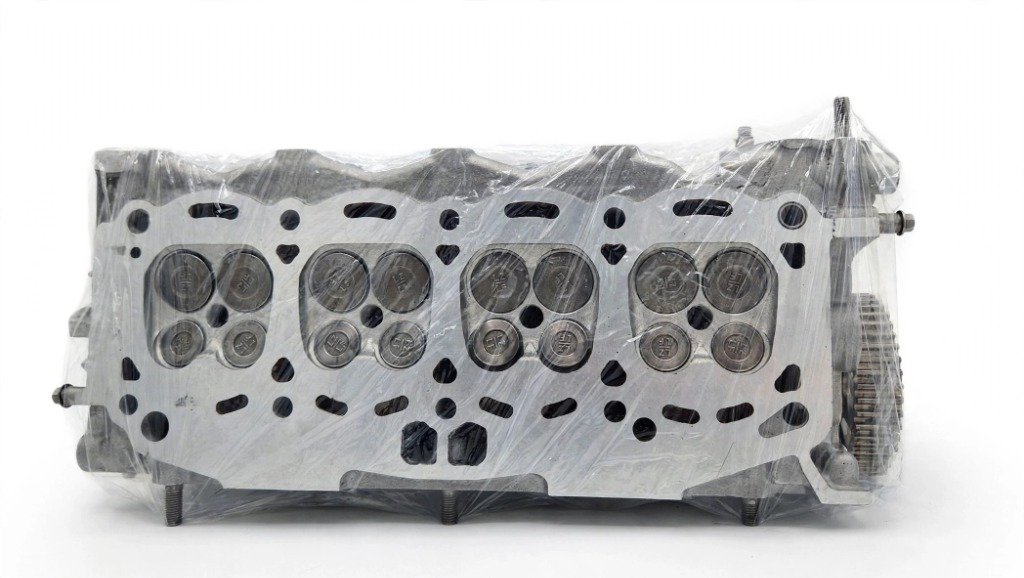
Após a calibragem da folga de válvulas (ou regulagem dos tuchos hidráulicos) a peça final é testada a vácuo nas sedes e então devidamente embalada (como vocêê vê na imagem principal) para ser entregue é oficina ou aço cliente final.
Sempre instale o cabeçote retificado acompanhado de parafusos de fixação novos, utilizando o torque angular exato recomendado pela montadora para evitar deformações logo na montagem.